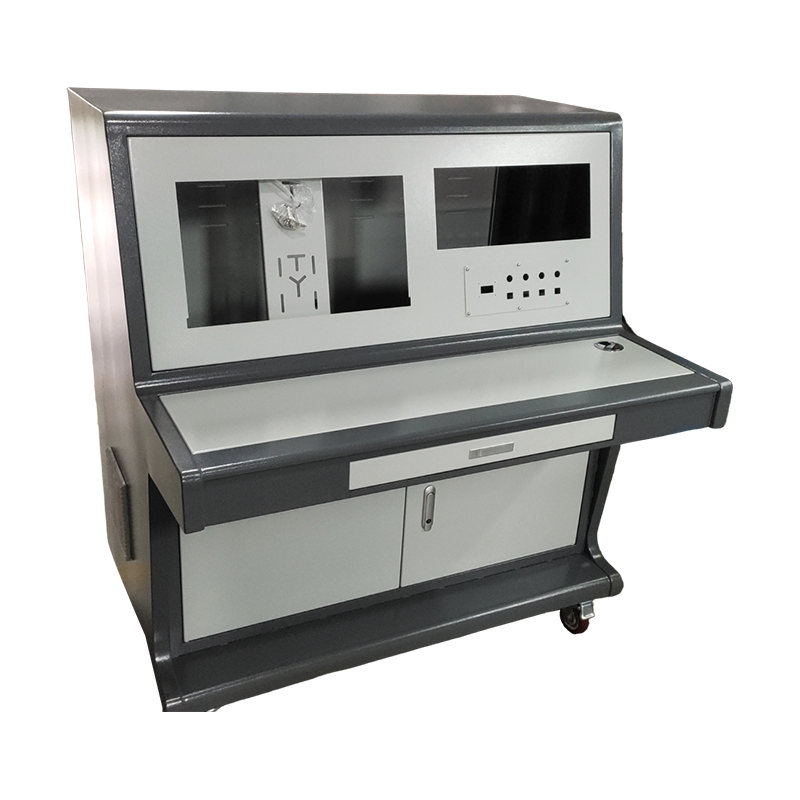
Sa mundo ng pagmamanupaktura, ang mga terminong " mekanikal na bahagi ng sheet metal " at ang panlililak ay kadalasang ginagamit nang palitan, ngunit kinakatawan nila ang mga natatanging diskarte na may iba't ibang mga kakayahan, istruktura ng gastos, at mga aplikasyon. Ang pag-unawa sa pagkakaiba sa pagitan ng paggawa ng sheet metal at stamping ay mahalaga para sa mga inhinyero, procurement specialist, at mga designer ng produkto na dapat balansehin ang katumpakan, volume, at badyet. Bagama't pareho silang nagsimula sa mga flat metal sheet, malaki ang pagkakaiba ng kanilang mga lata sa tooling, pagiging kumplikado, at sa mga huling bahagi na kanilang ginagawa. Ang artikulong ito ay nagbibigay ng isang malalim na teknikal na paghahambing, na ginagalugad ang mga prinsipyo, kagamitan, at mga salik sa paggawa ng desisyon na tumutukoy sa bawat proseso.
Ang pangunahing pagkakaiba ay nakasalalay sa kanilang mga pilosopo sa pagpapatakbo: ang stamping ay isang high-speed, die-driven na proseso na idinisenyo para sa paggawa ng malalaking volume ng magkakahawig na bahagi na may kaunting interbensyon ng operator, samantalang ang fabrication ay sumasaklaw sa isang flexible suite ng subtractive at forming technique na perpekto para sa low-to-medium volume at custom geometries. Ihihiwalay ng gabay na ito ang mga pagkakaibang ito sa maraming dimensyon, mula sa mga gastos sa tooling at lead time hanggang sa mga materyal na pagsasaalang-alang at pangalawang operasyon, na nagbibigay sa iyo ng kaalaman upang piliin ang pinakamainam na ruta ng pagmamanupaktura para sa iyong susunod na proyekto.
Upang pahalagahan ang mga pagkakaiba, mahalagang tukuyin muna nang tumpak ang bawat proseso. Sheet metal stamping ay isang mabilis na proseso ng pagmamanupaktura na gumagamit ng isang press at espesyal na tool, na kilala bilang isang die, upang baguhin ang mga flat metal sheet sa mga partikular na hugis. Ang die ay naglalaman ng mga larawan ng nais na bahagi, at ang pindutin ay naglalapat ng napakalaking puwersa upang putulin, yumuko, o mabuo ang metal sa hugis na iyon sa isang stroke o isang serye ng mga stroke. Ang prosesong ito ay lubos na nauulit at maaaring makagawa ng libu-libong bahagi kada oras, na ginagawa itong backbone ng mataas na dami ng produksyon.
Sa kaibahan, paggawa ng sheet metal ay tumutukoy sa isang mas malawak na kategorya ng mga diskarte sa pagmamanupaktura na kinabibilangan ng pagputol, pagbaluktot, at pag-assemble ng metal upang lumikha ng isang tapos na produkto. Hindi tulad ng stamping, na umaasa sa isang solong dedikadong die, ang fabrication ay gumagamit ng iba pang kagamitan tulad ng CNC laser cutter, pindutin ang preno, turret punch, at welding station. Ang gumagawa ng umangkop na ito ay nagbibigay-daan sa mga fabricator na gumana sa mas malawak na hanay ng mga materyales at kapal, lumikha ng mga kumplikadong 3D na hugis, at isama ang pagbabago sa mga disenyo nang hindi nakikita ng mamahaling retooling [sipi:4]. Sa esensya, ang stamping ay isang partikular na paraan sa loob ng mas malaking uniberso ng fabrication, na na-optimize para sa bilis at volume, habang ang fabrication ay isang versatile toolbox para sa pasadya at kumplikadong mga bahagi.
Ang pinakamahalagang pagkakaiba sa pagpapatakbo sa pagitan ng stamping at fabrication ay nasa tooling na kinakailangan. Nakasentro sa paligid ang mga nagpapatakbo ng panliligaw custom na namamatay , na mga tool na may precision-machine na partikular na idinisenyo para sa isang bahagi. Ang mga dies na ito ay kadalasang may kasamang mga kumplikadong feature tulad ng mga suntok, piloto, at stripper para magsagawa ng maraming operasyon—gaya ng pagblangko, pagbubutas, at pag—sa isang pindutin. Halimbawa, ang isang progresibong die ay maaaring magbago ng isang coil ng bakal sa isang tapos na bracket sa mga rate na lampas sa 800 bahagi bawat minuto. Gayunpaman, may halaga ang bilis na ito: maaaring tumagal ng 12 hanggang 20 linggo ang pag-develop ng mamatay at bawasan kahit saan mula $10,000 hanggang mahigit $100,00, na ginagawa itong hindi praktikal para sa maliliit na run o prototype.
Ang paggawa, sa kabilang banda, ay umaasa sa maraming nalalaman, programmable na kagamitan. Ang pinakakaraniwan ay CNC laser cutter and pindutin ang preno . Gumagamit ng mga laser cutter ng high-powered beam upang gupitin ang masalimuot na mga hugis mula sa sheet metal na may mataas na katumpakan at hindi naganap ng hard tooling [citation:8]. Ang isang press brake pagkatapos ay gumamit ng isang punch at die set upang ibaluktot ang flat cut sheet sa huling 3D geometry. Dahil ang mga makinang ito ay na-program sa pamamagitan ng mga CAD file, ang paglipat mula sa isang bahagi patungo sa isa pa ay isang segundo lamang, na nag-aalok ng walang kapantay na gumagawa ng umangkop. Halimbawa, maaaring gumamit ng isang service provider ng 4000-watt laser para magputol ng hanggang 1-pulgadang bakal, na sinusundan ng press brake na may 1,000 toneladang kapasidad para makabuo ng mga heavy-duty na bahagi [citation:4]. Ang gumagawa ng umangkop na ito ay isang tanda ng custom sheet metal fabrication , na nagpapagana ng mabilis na prototyping at pag-ulit ng disenyo.
Ang mabuhay sa ekonomiya ng bawat proseso ay lubos na nakadepende sa dami ng produksyon at bahagi ng lifecycle. Nangunguna ang stamping sa economies of scale: ang mataas na pamumuhunan sa tooling ay na-amortize sa napakaraming bahagi, na nagreresulta sa napakababang gastos sa bawat unit. Para sa mga automotive body panel, consumer electronics enclosures, at appliance parts, kung saan ang taunang volume ay maaaring lumampas sa 100,000 units, ang stamping ay nananatiling hindi mapag-aalinlanganang kampeon. Ang proseso ay napakabilis din, na may mga oras ng pag-ikot na sinusukat sa mga millisecond, na binabawasan ang mga gastos sa paggawa.
Ang paggawa, sa kabaligtaran, ay nag-aalok ng mas mababang hadlang sa pagpasok. Nang walang mahirap na tool na kinakailangan para sa pagputol, ang isang proyekto ay maaaring magsimula sa kaunting pamumuhunan. Ginagawa nitong matipid sa ekonomiya para sa dami na kasing baba ng isa o dalawang unit para sa mga prototype, hanggang sa ilang libong unit para sa katumpakan sheet metal katha mga proyekto. Habang ang gastos sa bawat yunit ay mas mataas kaysa sa pagtatatak dahil sa mas mabagal na mga oras ng pagikot at mas maraming manu-manong paggawa, ito ay kadalasang nababawasan ng pag-aalis ng mga gastos sa die. Para sa mga umuusbong na teknolohiya, tulad ng origami-based sheet metal (OSM) na proseso, natuklasan ng isang pag-aaral na ang mga pamamaraan ng paggawa ng nobela ay maaaring mabawasan ang pagkonsumo ng enerhiya hanggang 94% at CO2 emissions ng 92% kumpara sa tradisyunal na panlililak [citation:7][citation:12]. Itinatampok nito kung gaano moderno paggawa ng sheet metal maaari ring mag-alok ng mga pakinabang sa pagpapatuloy.
Isang pangunahing dami sa industriya: Para sa mga 5,000 bahagi, halos palaging mas matipid ang paggawa. Para sa dami na lampas sa 10,000 na bahagi, karaniwang nagiging matipid na pagpipilian ang pagtatatak, lalo na para sa mga materyal na manipis na sukat.
Mula sa teknikal na pananaw, ang bawat proseso ay may likas na lakas at limitasyon na nakakaimpluwensya sa disenyo ng bahagi. Ang Pagtatatak ay napakahusay sa paglikha ng mga flat o katamtamang nabuong mga bahagi na may mataas na katumpakan. Halimbawa, ang fineblanking, isang espesyal na anyo ng stamping, ay maaaring makamit ang mga tolerance na kasing higpit ng ±0.0005 pulgada at makabuo ng mga bahagi na may makinis, walang burr na mga gilid, kadalasang inaalis ang pangangailangan para sa pangalawang pagtatapos [citation:5]. Maaaring ring hawakan ng stamping ang mga high-strength steels at kumplikadong in-die operations tulad ng pag-tap, riveting, at welding, na ginagawa ng isang multi-step assembly sa isang press line.
Ang paggawa, gayunpaman, ay may kalamangan pagdating sa paglikha ng malalim, kumplikado, o lubos na custom na 3D geometries. Ang isang CNC press brake ay maaaring lumikha ng mga liko na may tumpak na mga anggulo, at sa pamamagitan ng paggamit ng espesyal na tooling, maaari itong bumuo ng mga channel, cylinder, at iba pang masalimuot na mga hugis. Ang mga laser cutter ay maaaring humawak ng malawak na hanay ng mga materyales, mula sa malambot na aluminyo hanggang sa matigas na titanium, at maaaring maghiwa sa mga kapal ng hanggang 1 pulgada o higit pa [citation:14]. Tamang-tama rin ang paggawa para sa mga bahagi na naganap ng pinagsamang mga assemblies, tulad ng isang enclosure na nangyari ng mga bracket, bisagra, at sinulid na pagsingit na hinangin dito. Ang versatility na ito ay isang tanda ng pasadyang paggawa ng metal , kung saan maaaring maiangkop ang proseso sa eksaktong mga detalye ng proyekto.
Ang pagpili sa pagitan ng fabrication at stamping ay isang madiskarteng desisyon na naiimpluwensyahan ng maraming salik. Ang pinaka-kritikal ay dami ng produksyon, ngunit ang iba pang mga pagsasaalang-alang, tulad ng uri ng materyal, pagiging kumplikado ng bahagi, at oras sa merkado, ay pantay na mahalaga. Para sa prototyping, kung saan madalas ang mga pagbabago sa disenyo at mababa ang volume, custom sheet metal fabrication ay ang malinaw na nagwagi. Ang gumagawa ng umangkop nito ay nagbibigay-daan sa mga inhinyero na mabilis na umuulit, sumusubok sa anyo, magkasya, at gumana nang hindi nagkakaroon ng gastos at oras ng pag-unlad ng kamatayan.
Para sa mataas na dami ng produksyon ng mga mature na disenyo, ang stamping ay kadalasang ang pinaka-epektibo at pare-parehong paraan. Ang mga application tulad ng automotive chassis parts, computer hard drive component, at electrical connectors ay halos eksklusibong ginawa sa pamamagitan ng stamping dahil sa pangangailangan para sa matinding consistency at mababang halaga ng unit. Gayunpaman, ang desisyon ay hindi palaging binary. marami mga serbisyo sa paggawa ng sheet metal nag-aalok ng mga hybrid na solusyon, gamit ang fabrication para sa paunang prototype o low-volume bridge tooling, pagkatapos ay lumipat sa stamping kapag natapos na ang disenyo at tumaas ang demand. Ang phased approach na ito ay maaaring mabawasan ang panganib at ma-optimize ang cash flow.
Ang pangunahing pagkakaiba ay sa tooling at diskarte. Gumagamit ang stamping ng mataas na gastos, custom na dies para mabilis na makagawa ng mataas na volume ng mga bahagi. Gumagamit ng fabrication ng flexible, programmable na kagamitan tulad ng mga laser cutter at press brakes, na ginagawa itong perpekto para sa mas mababang volume at custom na bahagi [citation:2].
Pumili ng fabrication para sa mga prototype, low-to-medium production run (karaniwang mas mababa sa 10,000 parts), o kapag ang iyong bahagi ay may kumpletong geometry na naganap ng maraming operasyon tulad ng pagputol, pagbaluktot, at welding. Mas gusto din ang paggawa kapag inaasahan ang mga pagbabago sa disenyo.
Oo, para sa napakataas na volume, ang mababang halaga sa bawat yunit ng stamping sa pangkalahatan ay ginagawang mas mura sa kabila ng mataas na pamumuhunan sa tooling. Ang break-even point ay nag-iiba, ngunit para sa mga volume na lampas sa 50,000 hanggang 100,000 na bahagi, ang stamping ay karaniwang ang pinaka-ekonomikong opsyon.
Bagama't kayang hawakan ng stamping ang mas makapal na materyales, ito ay pinakamatipid at mahusay para sa manipis na mga sheet, karaniwang hanggang 1/4 pulgada. Para sa mas makapal na mga plato o heavy-gauge na materyales, ang mga paraan ng paggawa tulad ng laser cutting at press brake forming ay mas angkop [citation:10].
Ang parehong mga proseso ay maaaring makamit ang mataas na katumpakan. Ang fineblanking (paraan ng stamping) ay maaaring makamit ang mga tolerance na ±0.0005 pulgada [citation:5]. Ang precision fabrication gamit ang CNC equipment ay karaniwang maaaring humawak ng ±0.005 inches, na may ilang advanced na proseso na nakakakuha ng mas mahigpit na tolerance.


Ang iba't ibang modelo, upang matugunan ang mga pangangailangan sa pag-unlad ng iba't ibang rehiyon sa mundo.
Carbon steel spray-coated AE electrical box
Tatlong seksyon ng control panel
Hindi karaniwang carbon steel spray-coated custom cabinet
Hindi karaniwang naka-customize na mobile control panel
Non-standard na customized na carbon steel spraying workbench
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:2 Qida Road, No. 1 Shunqi Road, Yuqi Street, Huishan District, Wuxi City, Jiangsu Province, China